
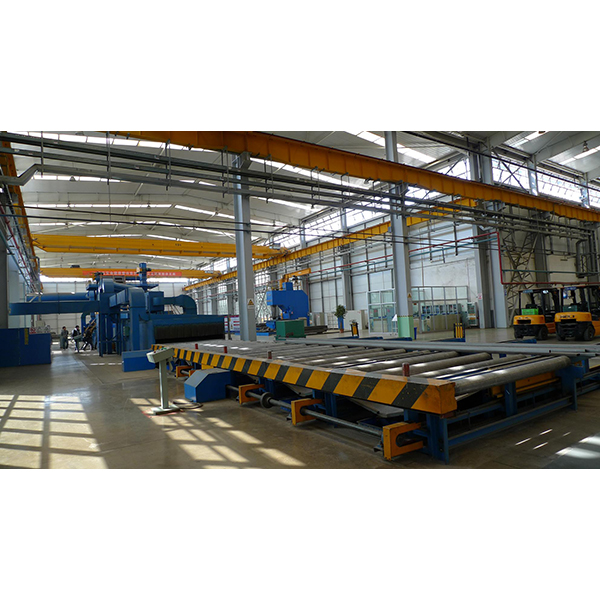
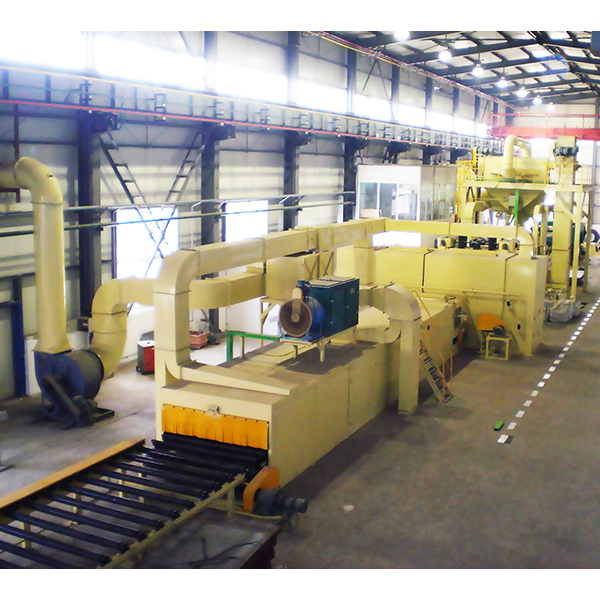

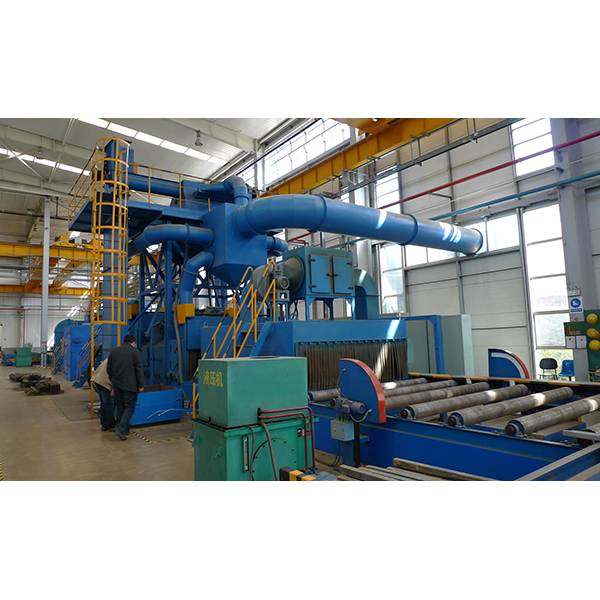
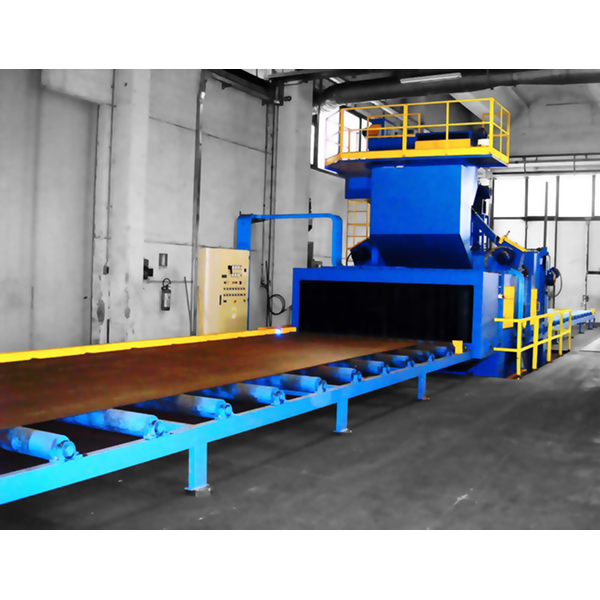
QXY stålplåt förbehandlingslinje
Produktparametrar
| Artikeltyp | QXY1000 | QXY1600 | QXY2000 | QXY2500 | QXY3000 | QXY3500 | QXY4000 | QXY5000 | |
| Storlek på stålplåt | Längd (mm) | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 |
| Bredd (mm) | ≤1000 | ≤1600 | ≤2000 | ≤2500 | ≤3000 | ≤3500 | ≤4000 | ≤5000 | |
| Tjocklek (mm) | 4~20 | 4~20 | 4~20 | 4~30 | 4~30 | 4~35 | 4~40 | 4~60 | |
| Bearbetningshastighet (m/s) | 0,5~4 | 0,5~4 | 0,5~4 | 0,5~4 | 0,5~4 | 0,5~4 | 0,5~4 | 0,5~4 | |
| Blästringshastighet (kg/min) | 4*250 | 4*250 | 6*250 | 6*360 | 6*360 | 8*360 | 8*360 | 8*490 | |
| Målningens tjocklek | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | |
QXY Förbehandlingslinje för stålplåt Ansökan:
Den används huvudsakligen för ytbehandling (nämligen förvärmning, rostborttagning, sprutmålning och torkning) av stålplåt och olika konstruktionssektioner, samt för rengöring och förstärkning av metalldelar.
Den kommer att spruta ut slipmedel/stålskott på arbetsstyckenas metallyta under tryck från lufttryck. Efter blästringen kommer metallytan att få en jämn glans, vilket förbättrar målningskvaliteten.
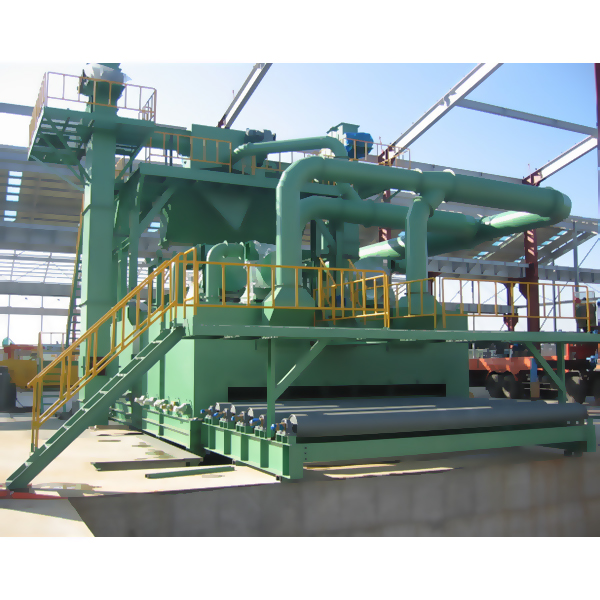
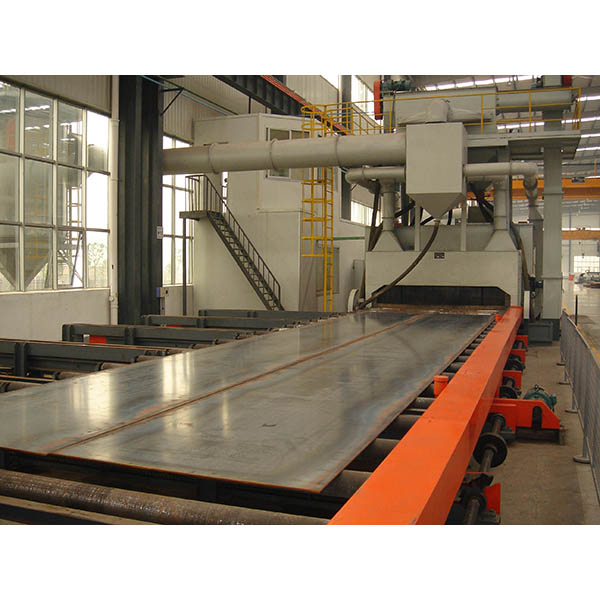
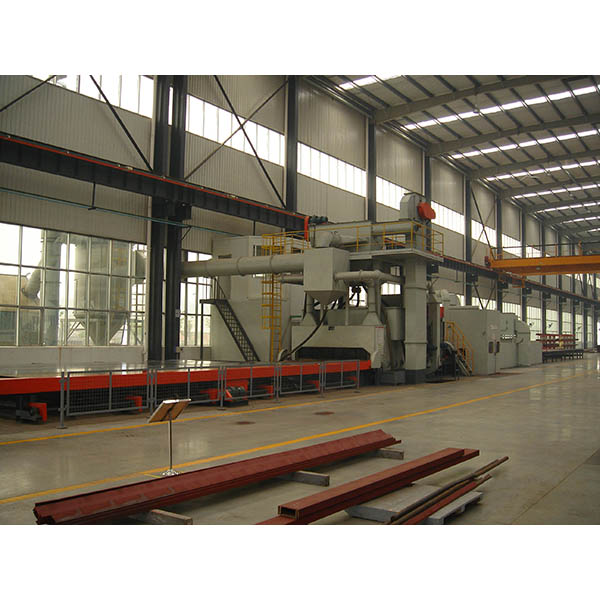
Huvudkomponenterna i QXY stålplåtförbehandlingslinje
QXY-blästringsmaskinen består av ett automatiskt lastnings- och lossningssystem (valfritt), rulltransportörsystem (inmatningsrulle, utmatningsrulle och inre rulle), blästringskammare (kammarram, skyddslinjär, blästringsturbiner, slipmedelstillförselanordning), slipmedelscirkulationssystem (separator, skopelevator, skruvtransportör), slipmedelsuppsamlingsenhet (anpassad), dammuppsamlingssystem och elektriskt styrsystem. Olika uppvärmningsmetoder för förvärmning och torkning av delar, högtryckssprutning med luftfri sprutning för målning av delar. Hela maskinen använder PLC-styrning och når verkligen internationellt avancerad nivå av stor komplett utrustning i världen.
QXY stålplåt förbehandlingslinje funktioner:
1. Pumphjulshuvudet består av ett blästerhjul, strukturen är enkel och hållbar.
2. Segregatorn är mycket effektiv och kan skydda spränghjulet.
3. Dammfiltret kan minska luftföroreningar avsevärt och förbättra arbetsmiljön.
4. Slitstarkt gummiband minskar kollisionen mellan arbetsstyckena och sänker bullret.
5. Denna maskin styrs av PLC, driften är enkel och pålitlig.
QXY stålplåt förbehandlingslinje fördelar:
1. Stort inre tillgängligt rengöringsutrymme, komprimerad struktur och vetenskaplig design. Kan designas och tillverkas enligt beställning.
2. Inga speciella önskemål gällande arbetsstyckets struktur. Kan användas för olika typer av arbetsstycken.
3. Används ofta för rengöring och förstärkning av ömtåliga eller oregelbundet formade delar, medelstora eller stora delar, gjutna delar, sandborttagning och utvändig efterbehandling.
4. Förvärmnings- och torkningsdelen antog olika uppvärmningslägen, såsom el, bränslegas, eldningsolja och så vidare.
5. Kan utrustas som en del av en bearbetningslinje.
6. Komplett uppsättning utrustning styrs av PLC och är den stora kompletta utrustningen på internationell avancerad nivå.
7. Det finns en kontrollkonsol nära varje rullbordssektion, som kan styras manuellt eller automatiskt. Vid automatisk styrning är hela rullbordslinjen kopplad till steglös hastighetsreglering; vid manuell styrning kan varje sektion av rullbordet styras separat, vilket är fördelaktigt för justering av arbetscykeln, och även för justering och underhåll av varje rullbordssektion.
8. Inmatning, utgång och segmenterad transmission av kammarrullbordet, steglös hastighetsreglering, det vill säga den kan köras synkront med hela linjen, och kan också köras snabbt, så att stålet snabbt kan resa till arbetspositionen eller snabbt gå ut till urladdningsstationen.
9. Arbetsstyckets detektering (höjdmätning) använder importerat fotoelektriskt rör, drivet av bromsmotor, och är placerat utanför blästringsrummet för att förhindra dammstörningar; en arbetsstyckets breddmätningsanordning finns för att automatiskt justera antalet öppningar i kulspjället;
10. Sprutboxen använder en American Graco högtryckspump för luftfri sprutning. Den vanliga linjära styrskenan används för att stödja vagnen, och vagnens slaglängd styrs av en servomotor.
11. Arbetsstyckets detektering och överföringsmekanism är separerade från sprutpistolen, utan störningar av färgdimma, lätt att rengöra färgskalan
12. Torkrummet använder dielektrisk värmare och varmluftscirkulation för att utnyttja värmen fullt ut. Torkrummets temperatur är justerbar från 40 till 60 °C, och tre arbetslägen är inställda: låg temperatur, medeltemperatur och hög temperatur. Plattkedjetransportörsystemet har två anti-böjningshjul, vilket löser problemen med tidigare plattkedjeavvikelser och hög felfrekvens.
13. Färgdimmafilteranordning och reningsanordning för skadlig gas
14. Med hjälp av avancerad färgdimmafilterbomull för att filtrera färgdimma är dess underhållsfria tid ett år
15. Adsorption av skadliga gaser med aktivt kol
16. Använd fulllinjes PLC-programmerbar styrenhet, automatisk detektering och automatisk sökning efter felpunkt, ljud- och ljuslarm.
17. Utrustningens struktur är kompakt, layouten är rimlig och underhållet är mycket bekvämt. Kontakta säljaren för designritningar.
Arbetsflöde för QXY stålplåtförbehandlingslinje Funktioner:
Stålplåten skickas till det slutna rengöringsrummet för kulblästring med hjälp av rulltransportören, och kulblästringen (gjutstålskugel eller ståltrådskugel) accelereras till stålytan med hjälp av kulblästraren. Stålytan stöts och skrapas för att ta bort rost och smuts. Använd sedan valsborsten, pilleruppsamlingsskruven och högtrycksblåsröret för att rengöra de ackumulerade partiklarna och det flytande damm som finns på stålytan. Det avrostade stålet matas in i sprutboxen och tvåkomponentsverkstaden förbehandlas med sprutpistolen som är monterad på de övre och nedre sprutvagnarna. Primern sprutas på stålytan och matas sedan in i torkrummet för att torka så att färgfilmen på stålytan når "fingertorr" eller "fast torr" tillstånd och snabbt skickas ut genom utmatningsvalsen.
Hela processen uppnådde syftet att ta bort rost, förebygga rost och stärka ytan. Därför använder QXY:s förbehandlingslinje för stålplåt en programmerbar styrenhet (PLC) för att koordinera hela maskinens arbete och kan slutföra följande processflöde:
(1) Förberedelserna för varje station är slutförda; dammborttagningssystemet är i drift; projektilcirkulationssystemet är i drift; färgdimfiltreringssystemet är i drift; systemet för rening av skadliga gaser är i drift; blästermotorn startas.
(2) Om torkning krävs startar och stoppar torksystemet efter att en viss temperatur uppnåtts. Under hela arbetsprocessen fluktuerar temperaturen i det PLC-styrda torksystemet alltid inom ett givet temperaturområde.
(3) Plogskrapa, valsborste, pillerupptagningsskruv och övre sprutpistol är upphöjda till högsta läge.
(4) Operatören bestämmer vilken typ av stål som bearbetas.
(5) Lastningsarbetaren använder en elektromagnetisk lyftanordning för att placera stålplattan på matningsrullbordet och justera den.
(6) Stålplattor med lämplig bredd kan monteras på matarvalsbordet med ett mellanrum på 150–200 mm i mitten.
(7) Lastningsarbetaren ger en signal att materialet är uppställt och börjar matas in i rullbordet.
(8) Höjdmätaren mäter stålets höjd.
(9) Stålet pressas mot tryckrullen i blästringssystemet, med fördröjning.
(10) Borstvalsen och pillermottagningsskruven sänks till optimal höjd.
(11) Bestäm antalet öppningar för blästringsporten baserat på stålplattans bredd.
(12) Öppna blästringsanordningen för kulblästringsspjället för att rengöra stålet.
(13) Rullborsten rengör projektilen som samlats på stålet. Projektilen sveps in i pilleruppsamlingsskruven och matas ut i kammaren av pilleruppsamlingsskruven.
(14) Högtrycksfläkten blåser bort projektilerna som finns kvar på stålet.
(15) Stålet går ut ur blästringssystemet.
(16) Om stålets ände lämnar blästringsrummet, fördröj, stäng matningsluckan, fördröj, valsborsten och skruven för att lyfta kulan till högsta läget.
(17) Tryck stålet mot sprutboxens tryckvals.
(18) Höjdmätare för sprutmålning mäter stålets höjd.
(19) Sprutpistolen på färgsprutningsanordningen är sänkt till bästa möjliga position.
(20) Färgsprutningssystemet startar och färgbreddmätaren som är fäst på den övre färgvagnen, sträcker sig utanför färgsprutningsrummet och rör sig synkront med färgsprutningssystemet börjar detektera stålet.
(21) Stålet lämnar tryckvalsen i målningssystemet, och sprutpistolen fortsätter att måla enligt den senaste målningspositionsdatan under en tid och stannar sedan.
(22) Stålet kommer in i torkrummet och färgfilmen torkar (eller självtorkande).
(23) Stålet öppnas och skickas ut till valsbordet och går sedan till skärstationen.
(24) Om skärarbetarna hanterar stålplåtar använder de elektromagnetiska slingar för att lyfta bort stålplåtarna.
(25) Stäng varje station i tur och ordning. Blästringsmotor, målningssystem, torksystem.
(26) Stäng projektilcirkulationssystemet, dammborttagningssystemet, färgdimmafiltreringssystemet, systemet för rening av skadliga gaser etc.;
(27) Stäng av hela maskinen.